


Invoering
De Natural Gas Pressure Regulation and Metering Skid (PRMS) is een geïntegreerd, op een skid--skid gemonteerd systeem dat is ontworpen om veilig aardgas onder- hoge druk uit transmissiepijpleidingen te ontvangen, dit terug te brengen tot een stabiele werkdruk en het volumetrische debiet nauwkeurig te meten.
Productspecificaties
|
Systeem |
Technologie |
Standaard |
Nauwkeurigheid |
|
Ultrasone meting |
4-pad / 8-pad ultrasone meter |
AGA-rapport nr. 9 |
±0,5% of beter |
|
Turbinemeting |
Gasturbinemeter |
AGA-rapport nr. 7 |
±0,7% typisch |
|
Stroomcomputer |
Dubbele redundante flowcomputer |
AGA3 / AGA8 |
Real- berekening |
|
Meting van de gaskwaliteit |
Online gaschromatograaf |
ISO6976 |
Continue BTU-waarde |
|
Druk- en temperatuurcompensatie |
RTD-sensoren + slimme zenders |
AGA 8 Z-factorcorrectie |
Continue correctie |
|
Kalibratiesysteem |
Externe gecertificeerde kalibratie van de stroomlus |
ISO/IEC 17025 |
Gecertificeerd afwijkingsrapport |
Technische specificaties
|
Functie |
Technische configuratie |
Standaard / KPI |
Prestaties / Limiet |
|
Overdrukbescherming |
Actieve + stand-by monitorregelaars + dichtslaan-kleppen |
ASME B31.8 veiligheidsontwerpmarge |
Isolatierespons < 2,0 s |
|
Prestaties uitschakelen- |
Regelkleppen met luchtbel-dichte afdichting |
ANSI/FCI 70-2 Klasse VI |
Geen lekkage bij afsluiten-uit |
|
Drukstabiliteitscontrole |
Pilot-bestuurd regelsysteem |
Tolerantie voor interne controle |
±1% blokkeer-bovendruk |
|
Vereiste gasreinheid |
Meer-trapsscheiding + pilootbeschermingsontwerp |
Systeemcompatibiliteitsvereiste |
Schoon, droog gas aanbevolen voor stabiele werking |
|
Gasfiltratie |
Dubbel multi-cycloonafscheidingssysteem |
Standaard voor deeltjesscheiding |
99,9% verwijdering tot 3 micron |
|
Geluidscontrole |
Akoestische isolatie + geluiddemperbekledingssysteem |
OSHA richtlijn voor beroepslawaai |
Minder dan of gelijk aan 85 dBA op 1 meter |
Toepassingen en industriële gebruiksscenario's
Gas-gestookte elektriciteitscentrales
Brandstofgastoevoerskids voor gasturbines tot 400 MW, waardoor de pijpleidingdruk wordt verlaagd van 70 bar naar een stabiele 25 bar.
01
Chemische en kunstmestfaciliteiten
Continue voedingsgasconditionering voor ammoniak- en methanolsyntheselussen binnen nauwe druktoleranties van ±0,1 bar.
02
Zware industriële branders
Flowschaling van 500 Nm³/h tot 12.000 Nm³/h voor staalfabrieken en glasfabrieken, waardoor brandvlammen worden voorkomen door de drukstabiliteit binnen ±5% te houden.
03
LNG-hervergassingsterminals
Hoge-drukregeling en meting tot 100 bar voor aardgas op omgevings-temperatuur vóór commerciële netwerkinjectie.
04
Biomethaanrasterinjectie
Skids met laag-debiet, midden-druk, geïntegreerd met gaschromatografen voor real-time analyse van de gaskwaliteit, fiscale metingen en netwerkinjectie.
05
Technische maatwerk
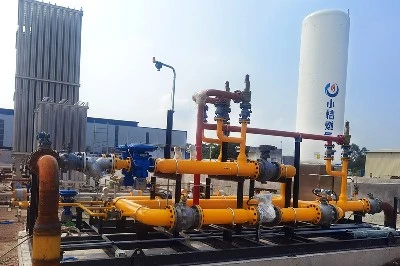
Ons technische team levert binnen 15 werkdagen project{0}}klare 3D-constructiemodellen, waardoor parallelle funderingsconstructies mogelijk zijn en de verbinding-in de onderlinge afstand vóór levering kan worden geverifieerd.
In de fabriek-geprogrammeerde stroomcomputers communiceren standaard via Modbus TCP/IP, Profibus of Ethernet/IP met vooraf-toegewezen gegevensregisters voor directe DCS-integratie.
De skid maakt gebruik van een 100% inschakel-/stand-by-configuratie met automatische, PLC-getriggerde omschakeling die wordt geactiveerd als de inlinedruk of debietvariatie de vooraf ingestelde parameters overschrijdt.
Structurele frames en beschermende behuizingen zijn op maat-ontworpen om extreme omgevingstemperaturen van -40 graden tot +55 graden te weerstaan.
Productie en kwaliteitscontrole
Stomplassen op hoge-gasleidingen ondergaan volledige radiografische tests (RT) volgens ASME B31.8 voorafgaand aan de structurele montage, uitgevoerd door ASME Sectie IX en AWS D1.1 gecertificeerde lassers met permanente stempelidentificatie voor volledige traceerbaarheid.
Geassembleerde leidingnetwerken worden hydrostatisch op druk getest op 1,5 keer de maximale ontwerpdruk met een minimale houdtijd van 4 uur.
Het QC-team verifieert legeringscomponenten en kleppen met behulp van draagbare XRF-analysatoren voor positieve materiaalidentificatie (PMI) om de -metallurgische conformiteit te vergelijken met Mill Test Reports (MTR's).
Om Corrosion Under Insulation (CUI) in kustomgevingen te voorkomen, passen we SA 2.5 nabij-witmetaalstralen toe, gevolgd door een gespecificeerd epoxysysteem met drie- lagen (totale droge laagdikte 320 micron), waardoor de tijd tot het eerste grote onderhoud (TSFM) wordt verlengd tot 10+ jaar.
We stellen het kant-en-klare kwaliteitsboek samen en leveren het-met MTR's, NDT-logboeken, traceerbare laskaarten, codeberekeningen en kalibratiebladen-gelijktijdig met de verzending van de apparatuur.
Fabrieksacceptatietesten (FAT)
Technici voeren koudelustests uit op alle I/O-punten tussen veldinstrumenten, elektromagneten en het centrale stroomcomputerpaneel om de veiligheidslogica en hoge-/lagedruktrips te valideren voordat de slip onze vloer verlaat.
Post-hydrotest pneumatische lektesten worden uitgevoerd met behulp van stikstofgas bij maximale werkdruk om de dichtheid van de luchtbellen- te verifiëren en te voldoen aan de plaatselijke voorschriften voor diffuse emissie.
Ons kwaliteitsteam maakt gebruik van laser-trackerscanning op het voltooide skid om de nauwkeurigheid van de anker-boutcoördinaten te verifiëren, zodat nabewerking ter plaatse uitlijning wordt geëlimineerd.
Elektrische circuits ondergaan uitgebreide tests op het gebied van continuïteit, isolatieweerstand en hoge{0}} potentiaaltesten (Hi-Pot) voor alle stroomdistributie- en aardingsnetwerken.
Naleving en certificeringen
Een gecertificeerde houder van ASME U (Pressure Vessels) en PP (Pressure Piping)-zegels, waardoor inzet voor Noord-Amerikaanse olie- en gas- en nutskapitaalprojecten onder de ASME-codevereisten mogelijk is.
Ontwerp- en productieprocessen voldoen aan de Richtlijn Drukapparatuur 2014/68/EU en ondersteunen CE-markering via Module H voor gastransmissie- en distributietoepassingen binnen de Europese Unie.
Fusielasprocessen worden gecontroleerd onder een ISO 3834-2-gecertificeerd laskwaliteitsmanagementsysteem, dat traceerbare lasprocedures en gedocumenteerde procescontrole voor alle drukhoudende assemblages garandeert.
Noodstopinstrumentatielussen (ESD) worden geïmplementeerd met behulp van componenten die zijn gecertificeerd volgens IEC 61508 SIL 2 of SIL 3, afhankelijk van de risicoclassificatie en de eisen op het gebied van projectveiligheidsintegriteitsniveau.
Er wordt volledige toegang geboden aan externe inspectiebureaus zoals DNV, Lloyd's Register, TÜV en Bureau Veritas tijdens gedefinieerde productiestoppunten, ondersteund door complete productie- en kwaliteitsdocumentatiepakketten.
Veelgestelde vragen
Vraag: Wat is de typische levertijd vanaf de orderbevestiging tot aan de verzending?
A: De standaardproductietijd bedraagt 10–14 weken, afhankelijk van de configuratie en de testomvang. Voor urgente projecten kunnen gedeeltelijke pre-assemblage en versnelde FAT-planning dit verkorten tot ongeveer 8-10 weken.
Vraag: Welke garantieperiode geldt voor het PRMS-systeem?
A: Het systeem wordt doorgaans gedekt door een garantie van 18 tot 24 maanden vanaf de inbedrijfstelling of 24 maanden vanaf verzending, afhankelijk van wat zich het eerst voordoet. Voor kritieke componenten zoals regelaars en flowcomputers gelden afzonderlijke OEM-garantievoorwaarden.
Vraag: Hoe wordt het systeem verpakt en beschermd tijdens internationale verzending?
A: Elke skid is bevestigd op een versterkt stalen exportframe en beschermd met anti-corrosiefolie en vochtwerende folie. Gevoelige instrumenten worden bovendien voorzien van een schok-gemonteerd en vacuüm-afgedicht indien nodig.
Vraag: Welke betalingsvoorwaarden worden normaal gesproken geaccepteerd voor internationale bestellingen?
A: De standaardvoorwaarden zijn 30% vooruitbetaling en 70% saldo vóór verzending na FAT-goedkeuring. Voor partners op lange- termijn kunnen er ook betalingsstructuren op basis van LC op zicht of mijlpaal- worden geregeld.
Vraag: Hoe lang duurt de installatie en inbedrijfstelling op locatie- gewoonlijk?
A: Een typische installatie duurt 5 tot 10 dagen, afhankelijk van de gereedheid van de pijpleiding en de omstandigheden ter plaatse. Voor de volledige inbedrijfstelling, inclusief luscontroles en kalibratie, zijn doorgaans nog eens 3 tot 5 dagen nodig.
Vraag: Welke soort after-salesondersteuning is beschikbaar na de inbedrijfstelling?
A: Technische ondersteuning op afstand is binnen 24 uur beschikbaar voor probleemoplossing en systeemdiagnostiek. De verzending van een technicus op locatie- wordt indien nodig doorgaans binnen 3 tot 7 werkdagen geregeld.
Vraag: Hoe vaak moet het systeem worden gekalibreerd of geïnspecteerd?
A: Flowmeetsystemen worden over het algemeen aanbevolen om elke 12 maanden te worden gekalibreerd. Bij fiscale metertoepassingen met hoge-waarde kiezen sommige operators voor verificatiecycli van zes tot negen maanden.
V: Zijn er reserveonderdelen beschikbaar voor langdurig gebruik-?
A: Essentiële reserveonderdelen zoals sensoren, regelaars en kleppensets worden onderhouden met een leveringsverplichting van minimaal 10 jaar. Noodvervangingssets kunnen voor veelgebruikte configuraties binnen 72 uur worden verzonden.
Vraag: Kan het systeem worden geïntegreerd in bestaande besturings- of SCADA-systemen?
A: Ja, het ondersteunt standaard industriële communicatieprotocollen en kan rechtstreeks worden toegewezen aan de meeste DCS/SCADA-platforms. Vooraf-ontworpen datatags verkorten de integratietijd tijdens de inbedrijfstelling.
Populaire tags: aardgasdrukregeling en meetskid, China aardgasdrukregeling en meetskidfabrikanten


